写真フレームの交換用窓ガラスの幅が 3 mm すぎるとします。フロートガラスの棚にコーナーブラケット用のノッチが必要な場合や、窯のドアに透明な観察窓が必要な場合を考えてください。 3 つの作業はすべて同じ答えを持っています。表面に傷を付けて、きれいに壊します。ガラスは木やプラスチックのように切断されません。鋸刃を使用すると、エッジが欠けて応力が充満し、カッターナイフでは制御された亀裂を開始することができません。
まず結論として、ガラスの切断は制御された破壊であり、切断プロセスではありません。ガラスカッターの小さな超硬ホイールやダイヤモンドホイールでは、シートに溝を彫り込むことはできません。これは表面にヘアライン亀裂の跡を残し、破断ステップはその亀裂が厚さ全体に伝わる理由を与えるだけです。スコアを正しく取得すれば、ガラスがほとんどの作業を行ってくれます。
Glass にスコアを付けると何が起こるか ガラスはアモルファス固体であるため、破損を導く粒子や結晶の方向がありません。硬化したホイールが均一な圧力で表面を転がると、浅い線の微細な亀裂が残ります。シートの切り込みを入れた面が弱い面になります。ガラスを曲げるとその表面に張力がかかり、2 つの部分が分離するまで最も深い損傷の線に沿って亀裂が急速に広がります。
2 つのルールが続きます。まず、亀裂は最も深く途切れることのない欠陥に続きます。そのため、1 回の連続パスで得点し、決して修正しないのです。第二に、曲げ力をラインの近くに加える必要があります。サポートが切り込みから数ミリメートル離れていると、亀裂の先端に応力が集中し、シートが破損します。サポートが数センチメートル離れていると、応力が広がり、亀裂がさまよってしまいます。
超硬ホイール スコアライン 亀裂が厚みを貫通する 切削油 図 1 – 表面に刻み目が付けられます。その後、亀裂がシートを通って下向きに開きます。 同じ理由で、オイルの切断も重要です。薄い油膜がホイールの滑りを防ぎ、マイクロチップがガラスに押し戻されるのを防ぎ、亀裂がまっすぐに開くようにします。灯油、軽機械油、または市販のガラス切断油はすべて機能します。
道具と材料 ハンドカットのリストは短く、各アイテムが特定の問題を解決します。
表 1 – 基本的なガラス切断ツールキット。ガラスの厚さに合わせてカッターホイールの角度を調整します。 ツール 仕事 選択メモ ガラスカッター(超硬ホイール) 表面に傷を付けます 最大 4 mm のガラス用 135° ホイール。 5 ~ 10 mm の 150 ~ 160° ホイール 切削油 ホイールを潤滑し、亀裂をきれいに保ちます 灯油または軽機械油をホイールまたはラインに塗布 直定規の下側にコルクまたはテープが付いているもの スコアラインをガイドします 滑りを防止し、ガラス面を保護します。 ランニングペンチ 狭い端材を破る スコアの両側に均等な曲げモーメントを適用します ダイヤモンド石または炭化ケイ素紙 新鮮なエッジを仕上げます 鋭利なエッジやマイクロチップを除去します
ホイール角度は最も理解されていない仕様です。急なホイール (154 ~ 160°) は、深く狭い亀裂を作るため、厚いガラスに適しています。浅めのホイール (135°) は、薄いガラスや曲線のカットに適しています。間違った角度を使用すると、「なぜ曲がって壊れたのか?」という多くの原因が隠れています。瞬間。
超硬ホイール angle for straight glass cutting 一般的な一輪カッターの参考値 160° 150° 140° 130° 135° 142° 150° 155° ≤3 mm 4~6mm 6~10mm >10mm
6 つのステップでガラスをカットする方法 以下の手順は、焼きなましたソーダ石灰フロート ガラスおよびほとんどの焼きなましたクラウン光学ガラスに適用され、切り込みを入れた面を上にします。
ガラスと作業面をきれいにします。 ホイールの下にゴミが入っていると、亀裂の向きがそらされ、欠けが発生する可能性があります。糸くずの出ない布とガラスクリーナーで両面を拭きます。 注油して位置決めします。 ホイールまたは目的のラインに沿って切削油を塗布し、コルクの裏に張られた直定規をホイールのエッジに沿って設置します。 ワンパスで得点。 遠い端から始めて、カッターを手前に引き、ホイールを表面に対して垂直に保ち、一定の圧力を保ちます。軽いヒス音が聞こえ、線は溝ではなく引っかき傷のように見えるはずです。立ち止まったり、後戻りしたりしないでください。 必要に応じてスコアを実行します。 ランニングペンチは、端から数ミリメートル後ろのラインをまたぎます。優しく握ると、クラックがフルスコアに沿って進みます。この手順は、厚いガラスや手のひらより広い端材の場合に役立ちます。 シートを破る。 ダボまたは木の定規を、スコアを上にしてスコアの真下に置きます。片側を両手で素早く押し、細いストリップの場合は片手で押します。クラックは上面から開き、ブレークはラインに沿ってきれいにスナップします。 エッジを仕上げます。 炭化ケイ素砥石、ダイヤモンドやすり、または目の細かいサンドペーパーを新しいエッジに沿って約 45° で走らせ、鋭いバリや小さな切りくずを取り除きます。 スコアラインに沿った圧力の一貫性 ディップは、曲がったカットを引き起こす瞬間を示します 理想的なパス 一般的な初心者パス 相対圧力 スコアに沿った距離 上記のプロファイルは、ほとんどの初心者が失敗する理由を説明しています。圧力は最初に低下し、途中で上昇し、最後近くで再び低下します。線が薄くなった場合は、その線の上に戻らないでください。ラインの横にカッターを置き、ガラスを回転させ、最初のスコアが不均一に見える場合は、新しいスコアを開始します。
手でカットできるガラスの種類は何ですか? 標準的な窓や棚の材料であるアニールフロートガラスは、内部応力が低く均一であるため、最も簡単に切断できます。 B270 などのクラウン光学ガラスはフロート ガラスに近いものであり、傷がつきやすく破損する可能性があるため、計器の窓やミラー ブランクがフロート ガラスから作られています。ホウケイ酸ガラスはきれいに割るのが難しいです。より丈夫で熱衝撃に強いため、切り込みはより深く、よりしっかりとした破断が必要です。合わせガラスは切断できますが、両方のガラスに切り込み線が必要で、プラスチック中間膜はナイフでスライスする必要があります。強化ガラスは強化後はまったく切断できません。深い切り込みを入れると内部応力が解放され、シートが小さな破片に破裂します。以下の表は、一般的なワークショップの難易度の値を使用して実際の違いをまとめたものです。
ガラスの種類ごとに比較的きれいにカットしやすい ワークショップのスケール例: 1 = 非常に難しい、10 = 非常に簡単 0 2 4 6 8 10 アニールフロートガラス 9 B270クラウンガラス 8 ホウケイ酸ガラス 6 合わせガラス 4 強化ガラス 1
自宅で光学ガラスを切断 パーツが平面窓、レンズブランク、または趣味の機器のコンポーネントの場合は、同じカッターと同じ 6 つのステップが適用されます。 B270 はソーダ石灰のクラウンで、フロートガラスとほぼ同じようにカットでき、可視範囲でよく透過するため、DIY の光学窓によく選ばれます。 K9/BK7 はより硬く、部品を光路で使用できるようになる前に、より鋭いホイール、より軽いタッチ、およびエッジの研磨が必要です。石英ガラスは完全に別のカテゴリーに属します。ダイヤモンド工具が必要であり、手作業でのスコアリングは現実的ではありません。部品が光学システム向けの場合、公差要件は変わります。への短いガイド 光学ガラスの実用的な品質要件 何を確認するかを説明します。
B270 精密光学窓用無色光学ガラス このガラスはフロートガラスと同様に切断でき、良好な可視透過率を提供するため、使用可能な光学公差を得るためにエッジ研削が必要な DIY 光学窓にとって実用的な選択肢となります。 製品を見る→ 光学ガラスとフィルターを所定のサイズに切断する パーツにレーザー ウィンドウ、減光フィルター、UV カット フィルターなどの光学機能が備わると、外観は重要ではなくなり、形状が優先されます。手でひび割れたエッジは、300 mm で約 ±0.5 mm よりも真っ直ぐであることはほとんどなく、光を散乱するマイクロチップが含まれています。エッジ研磨された光学コンポーネントは、平行度と寸法をより厳しい公差 (通常は ±0.05 mm 以上) に保ちます。 50 × 50 mm にカットされた 3 mm K9/BK7 ウィンドウの場合、出荷前に専門家がエッジを研磨し、面取りし、表面を検査します。
K9(BK7) 厳密な幾何学的制御を備えた無色光学ガラス 窓やフィルターが平行面と直線エッジを保持する必要がある場合、K9/BK7 は公差 ±0.05 mm までの研削に必要な硬度と安定性を提供します。 製品を見る→ フィルター ガラスを使用すると、制約が 1 つ追加されます。減光フィルターは、その開口部全体で光を均等に減衰させる必要があります。エッジが欠けると有効絞りが変化し、キャリブレーションがずれる可能性があります。スペクトルのエッジを定義するカットオフ フィルターにも同じことが当てはまります。フィルターブランクは、エッジが光路の外側に位置する場合にのみ、切り込みを入れて破損する必要があります。それ以外の場合は、切断後にエッジを研磨する必要があります。
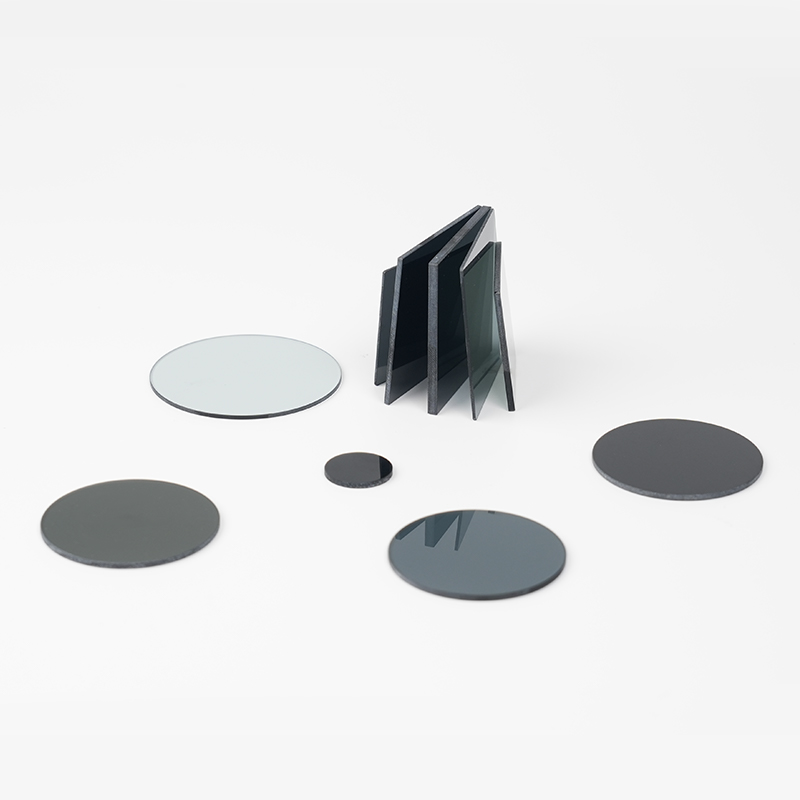
均一な光減衰のためのニュートラルグレーフィルターガラス ニュートラルデンシティまたはカットオフフィルターの場合、エッジが欠けると有効絞りが変化する可能性があります。このフィルター ガラスは、均一な減衰と正確な光制御が不可欠な用途向けに設計されています。 製品を見る→ メーカーが光学ガラスを単に折り取るのではなく加工するのはそのためです。CNC スクライビング、エッジ研削、研磨、面取り、コーティングはすべてブランクの切断後に行われます。図面に公差吹き出しが含まれている場合、手で切断することは適切な方法ではなくなります。
いつ専門家に引き渡すべきか 次の 4 つの状況では、ハンドメソッドは賢明ではなくなります。
建築用の厚いガラスまたは合わせガラス。ミスをすると高価なガラスが無駄になります。 成形後にまったく傷を付けることができない強化ガラスまたは曲げガラス。 ダイヤモンドドリルや CNC 成形が必要な、穴、ノッチ、または直線ではない輪郭のある部品。 指定されたエッジ品質または寸法公差を持つコンポーネント、特に光ビーム内に配置される場合。 このような仕事では、適切な設備を備えた製造業者の方が、ダメになった材料よりも安価です。たとえば、Nantong Xiangyang Optical Element は 1996 年以来、光学ガラスとフィルターの加工を行っており、所定のサイズにカットされた B270、K9/BK7、石英、および研削および研磨エッジを備えたフィルター ガラス ブランクを定期的に供給しています。部品に公差コールアウトがある場合、より迅速に ガラス専門家に図面を送る ハンドカッターで実験するよりも。
ガラスの切断に関するよくある質問 Q1.強化ガラスはカットできますか? いいえ、強化ガラスは制御された応力下で冷却され、深い傷があるとその応力が解放され、シートが小さな破片に砕け散ります。焼き戻しは必ず切断後に行われるため、サイズを変更できない場合は、焼き戻し前にサイズに合わせてカットしたガラスを注文してください。
Q2.ガラスを切るのに最適な道具は何ですか? 直線加工には、135 ~ 160° ホイールを備えた超硬ホイール ガラス カッターが標準です。曲線や穴にはサークルカッターまたはダイヤモンドバーを使用します。平らな直線カットの場合は、基本的なカッターと直定規を使用すると、最もきれいなスコアが得られます。
Q3.ガラスカッターを使わずにガラスを切ることはできますか? 超硬スクライバー、硬化したヤスリの刃、または新しいカッターナイフの刃でも、薄いガラスの使用可能なスコアラインに傷を付ける可能性があります。加熱ストリング法はボトルやチューブには効果がありますが、平板ガラスの場合は適切なカッターホイールの方がはるかに信頼性があります。
Q4.ドレメルでガラスを切断できますか? ダイヤモンドビットを備えたドレメルは、傷をつけるのではなく、研磨します。穴、曲線、ノッチの加工に便利ですが、得られるエッジは粗くなり、研削と研磨が必要になります。ホイールカッターを使用すると、直線カットがよりきれいに、より速くなります。
Q5.ガラスがスコアラインから割れてしまうのはなぜですか? 通常、スコアが浅すぎた、パスの途中で圧力が変化した、ホイールが鈍かった、または曲げる力がラインから離れすぎたことが原因です。サポートをスコアの数ミリメートル以内に保ち、1 回の連続パスでスコアを完了します。
Q6.ガラスを切ると強度が弱くなりますか? すべての切断端には小さな亀裂が含まれています。エッジをサンディングおよび研磨すると、これらの破損が除去され、エッジの強度が大幅に向上します。そのため、光学コンポーネントは、未加工のスナップされたエッジではなく、常に研削および研磨されたエッジで出荷されます。